 0


Știri din industrie
Acasă / Ştiri / Știri din industrie / Cum sunt fabricați rulmenții cu bile? Procesul complet de fabricație, pas cu pas

2026-09-21
Un rulment cu bile devine un rulment în etapa de șlefuire, nu înainte de acesta. Forjarea, strunjirea și tratamentul termic pregătesc forme de oțel călit; șlefuirea și leuirea apoi setați micronii care decid cât de silențios se rotește rulmentul, cât de multă sarcină poartă și cât durează. Această comandă contează pentru oricine cumpără rulmenți, deoarece explică unde este costul, de ce două oferte pentru aceeași dimensiune pot diferi atât de mult și de ce problemele de calitate se regăsesc de obicei la câteva etape specifice, verificabile.
Deschideți un rulment 608 defect de la un motor de ventilator sau o roată de skateboard, iar anatomia este aproape dezamăgitor de simplă: un inel interior, un inel exterior, un rând de bile întărite, o cușcă care împiedică acele bile să se atingă și o peliculă de grăsime. Întrebarea de producție este cum sunt făcute acele cinci lucruri de bază suficient de precise pentru a rula la zeci de mii de rotații pe minut. Răspunsul sunt două linii de producție paralele - una pentru inele, una pentru bile - care se întâlnesc doar la asamblarea finală.
Acest ghid urmărește întregul proces așa cum îl rulează o fabrică de rulmenți adânci cu bile: selecția materiilor prime, forjare, strunjire, tratament termic, fabricare a bilelor, șlefuire, suprafinisare, asamblare și testare pe lot. De asemenea, acoperă rulmenții acoperiți, controlul calității, verificările care contează înainte de a comanda și întrebările pe care cumpărătorii le pun cel mai des. Descrierea reflectă producția conform unui sistem de calitate ISO 9001:2015 la o fabrică cu o producție anuală de 30 de milioane de seturi.
Un rulment adânc cu bile conține patru componente solide și un consumabil și fiecare urmează un traseu de producție complet diferit. Această împărțire este cheia pentru înțelegerea diferențelor de calitate între furnizori: fiecare componentă are propriile moduri de defecțiune, iar un pas slab - o căldură murdară din oțel, o minge moale, o cale de rulare accidentată - este suficient pentru a trage în jos întregul ansamblu.
Calea de încărcare prin aceste părți explică cerința de precizie. Fiecare unitate de forță care trece de la arbore la carcasă traversează două căi de rulare, un set de bile și o peliculă de lubrifiant măsurată în microni. Dacă o cale de rulare este accidentată sau o minge nu este rotundă, stresul de contact se concentrează pe punctele înalte microscopice, iar acele puncte devin primele puncte de oboseală. Acesta este motivul pentru care producția de rulmenți este mai puțin despre modelarea oțelului și mai mult despre îndepărtarea ultimelor urme de eroare.
Majoritatea rulmenților adânci cu bile din lume încep ca oțel cromat — un grad de crom cu conținut ridicat de carbon care călătorește sub mai multe denumiri naționale: AISI 52100 în Statele Unite, 100Cr6 în Germania, SUJ2 în Japonia și GCr15 în China. Chimia este în mod deliberat simplă, aproximativ 1% carbon și 1,5% crom, deoarece valoarea nu este în aliaje exotice, ci în curățenie. Incluziunile nemetalice dure din oțelul murdar acționează ca puncte de concentrare a tensiunii, iar în funcționare apar ca zgomot și scăpare timpurie prin oboseală. Acesta este motivul pentru care o fabrică serioasă verifică fiecare lot de căldură primit prin analiză spectrală, în loc să aibă încredere doar în certificatul fabricii.
Calitățile inoxidabile servesc mediilor corozive și se împart în două opțiuni foarte diferite. AISI 440C este un oțel inoxidabil martensitic care se întărește ca oțelul cromat, ținând 56-60 HRC în timp ce rezistă la rugină, ceea ce îl face o alegere standard pentru echipamentele alimentare, zonele de spălare și produsele umede pentru exterior. AISI 304 nu poate fi deloc întărit prin tratament termic – rămâne moale, sub aproximativ 200 HB – astfel încât rulmenții 304 comercializează capacitatea de încărcare pentru rezistență maximă la coroziune. Oțelul carbon se află la celălalt capăt al scalei: reduce costurile pentru produsele ușoare, cum ar fi jucăriile și rotile cu viteză redusă, dar nu se potrivește cu oțelul cromat în ceea ce privește duritatea sau durata de viață la oboseală.
| Material | Trăsături cheie | Duritate tipică | Utilizări comune |
|---|---|---|---|
| Oțel cromat (AISI 52100 / GCr15) | Înalt carbon plus aproximativ 1,5% crom; durată excelentă la oboseală de rulare | 60-64 HRC după tratament termic | Motoare, aparate, scule electrice, pompe, piese auto |
| Oțel carbon | Cost mai mic, precizie mai redusă și durată de viață mai scurtă la oboseală | Sub oțel cromat călit | Jucării, rotile, feronerie ușoară |
| Inoxidabil AISI 304 | Austenitic; nu poate fi întărit; rezistență maximă la coroziune | Sub aproximativ 200 HB (moale) | Echipament alimentar, zone umede și de spălare cu încărcături modeste |
| Inoxidabil AISI 440C | martensitic; inoxidabil întărit cu rezistență puternică la coroziune | 56-60 HRC după tratament termic | Produse alimentare și de exterior care necesită o capacitate reală de încărcare |
Producția de inele și producția de bile rulează ca două linii paralele care converg doar la asamblare. Pe linia inelară secvența este forjare, recoacere, strunjire, tratament termic și șlefuire; pe linia mingii este cap la rece, intermitent, tratament termic, slefuire si slefuire. Prezentare generală de mai jos urmează ordinea utilizată la atelierul unei fabrici de rulmenți cu bile adânci.
Trasabilitatea trece prin fiecare etapă. Fiecare țagle își păstrează numărul de căldură, fiecare lot își înregistrează funcționarea cuptorului și fiecare listă de ambalare face referire la lotul de producție, astfel încât un rulment finit poate fi urmărit până la certificatul său de oțel. Conform unui sistem ISO 9001:2015, aceasta nu este o documentație opțională: atunci când un client raportează zgomot luni mai târziu, trasabilitatea determină dacă cauza se află într-un singur lot de oțel, într-o operațiune de tratament termic sau într-o setare de asamblare - și această distincție decide dacă răspunsul corect este sortarea, reprelucrarea sau corectarea procesului.
Bilele de rulment nu sunt niciodată tăiate în sfere. Ele sunt lovite aproape rotunde, apoi rostogolite unul împotriva celuilalt sub abraziv, până când fiecare suprafață este în medie - un proces de auto-corecție care transformă sârma de oțel dur în bile rotunde într-o fracțiune de micron. Deoarece piesele sunt din oțel călit la lucru, uneltele de tăiere s-ar uza instantaneu; modelarea abrazivă este singura cale practică.
Motivul pentru care funcționează procesul este geometria: o minge nu are o axă fixă. Se prăbușește liber în caneluri și prezintă fiecare punct al suprafeței sale la abraziv, astfel încât un punct înalt este întotdeauna următorul lucru care trebuie uzat. Mingea care iese în afară este lovită în continuare; procesul elimină propriile erori. Acesta este ceea ce face posibilă producerea în masă a sferelor cu mai multă acuratețe decât aproape orice altă piesă prelucrată.
Sistemul de notare pune numere pe rotunjime. În convenția standard de clasificare a mingii, numărul de nota este abaterea maximă permisă de la o sferă perfectă în microinchi, astfel încât gradul 100 permite aproximativ 2,5 microni, gradul 25 permite 0,64, gradul 10 permite 0,25 și gradul 5 permite doar 0,13. Majoritatea rulmenților comerciali cu caneluri adânci funcționează cu bile de gradul 100; motoarele silențioase ale aparatelor și fusurile de precizie justifică gradul 10 sau mai bun. Fiecare pas în jos pe scara gradului adaugă timp de stropire și costuri de inspecție, ceea ce face ca gradul cu bile să fie unul dintre factorii de cost silențiosi din orice cotație de rulmenți.
Rotunjimea în sine nu este încă suficientă - bilele trebuie să se potrivească și cu inelele lor. Deoarece niciun proces de măcinare nu este perfect repetabil, bilele finite sunt sortate în grupuri de dimensiuni măsurate în fracțiuni de micron, iar inelele măcinate în același lot sunt asociate cu grupul care restabilește jocul interior proiectat. Acest asamblare selectivă este o practică standard în industrie și este încă un motiv pentru care fabricile de rulmenți măsoară totul de două ori: o dată pentru sortare și o dată pentru a dovedi.
Măcinarea modelează oțelul, dar tratamentul termic decide dacă supraviețuiește. O cale de rulare perfect șlefuită, fără duritatea corectă, s-ar îndoaie și s-ar fulgeră sub sarcină în câteva zile, astfel încât cuptorul - nu mașina de șlefuit - este locul în care o bucată de oțel modelată devine de fapt materialul rulmentului.
Pentru oțelul cromat, semifabricatele și bilele inelare sunt încălzite la aproximativ 840 °C până când structura se transformă în austenită, stinsă în ulei suficient de repede pentru a bloca martensita tare, apoi călită la aproximativ 160 °C pentru a reduce stresul intern. Rezultatul este 60-64 HRC: suficient de dur pentru a rezista oboselii de contact de rulare, suficient de dur pentru a nu crapa sub șoc. Sari peste temperament si piesele raman casante; temperatură excesivă și duritatea scade odată cu durata de viață.
Controlul în această etapă este invizibil pe o piesă finită și este scump de fals. Uniformitatea temperaturii cuptorului, starea uleiului de stingere și timpul de înmuiere decid dacă un întreg lot ajunge în specificație sau devine moale. De asemenea, distorsiunea trebuie gestionată: inelele tratate termic se deformează ușor, iar procesul trebuie să mențină acea deformare în interiorul alocației de măcinare, altfel linia de măcinare plătește eroarea cuptorului în ciclurile suplimentare. Calitățile de precizie adaugă încă un pas - un tratament la rece profund care transformă austenita reținută și stabilizează dimensiunile pe parcursul anilor de funcționare.
Țintele de duritate după tratament termic: oțelul cromat (AISI 52100 / GCr15) atinge 60-64 HRC; Inoxidabil AISI 440C atinge 56-60 HRC; Inoxidabilul AISI 304 nu este întărit și rămâne sub aproximativ 200 HB.
Aici este și locul în care despărțirea inoxidabilului devine fizică. Piesele 440C trec prin aceleași cuptoare și ies cu duritate utilizabilă, în timp ce inelele 304 nu se pot întări deloc. Acest singur fapt metalurgic explică de ce rulmenții 304 se potrivesc aplicațiilor umede, grele de coroziune, cu sarcini modeste, și de ce 440C este răspunsul atunci când o aplicație are nevoie de rezistență la coroziune și capacitate de încărcare reală în același timp.
Fiecare inel ajunge la linia de șlefuire în mod deliberat supradimensionat. Măcinarea elimină acea alocație și, în același timp, definește toleranțele pentru care plătește de fapt un cumpărător, ceea ce o face cea mai influentă etapă din întregul lanț de producție.
Secvența este fixă: măcinați mai întâi fețele pentru a crea un plan de referință, apoi diametrul exterior și alezajul, apoi calea de rulare. Lichidul de răcire rulează în mod constant, deoarece o roată temporar uscată poate arde suprafața și poate crea micro-fisuri care se ascund în interiorul unei piese aparent bune până când se defectează devreme. După șlefuirea canalelor de rulare, o trecere de suprafinisare cu pietre fine scade rugozitatea suprafeței cu mult sub 0,1 microni Ra - un finisaj care arată ca o oglindă și, mai important, lasă pelicula de lubrifiant să se formeze și să poarte sarcina în mod corespunzător. Omiterea sau scurtarea superfinishului este una dintre modalitățile clasice de a reduce costurile în mod invizibil și reapare întotdeauna mai târziu ca zgomot și durata de viață scurtată.
| Clasa ISO | echivalent ABEC | Ce strânge | Aplicații tipice |
|---|---|---|---|
| P0 | ABEC 1 | Toleranțe dimensionale standard | Motoare generale, aparate, scule electrice, pompe |
| P6 | ABEC 3 | O curgere mai strânsă și toleranță la lățime | Motoare mai bune, scule electrice, cutii de viteze |
| P5 | ABEC 5 | Controlul curgerii la nivel de microni | Axe de mașini-unelte, instrumente de precizie |
| P4 | ABEC 7 | Geometrie foarte strânsă pentru viteză mare | Fusoare de mare viteză, aerospațiale, piese de mână dentare |
Alegerea unei clase este o decizie de cost, nu un simbol de statut. Un motor al aparatului, o pompă de apă sau o unealtă electrică funcționează în mod normal corect pe P0 (ABEC 1); plata pentru P5 cumpără toleranță pe care aplicația nu o folosește niciodată. Axurile de mașini-unelte, motoarele de mare viteză și instrumentele de măsură sunt cazurile în care P5 și P4 își câștigă cu adevărat prețul. Atunci când două citate pentru aceeași dimensiune diferă brusc, clasa de toleranță este unul dintre primele elemente care trebuie confirmate în scris - chiar în spatele specificațiilor de oțel.
Asamblarea este scurtă în timp și lungă în consecințe. Două linii de producție paralele converg, iar părțile cele mai puțin costisitoare ale rulmentului - cușcă, unsoare și etanșări - ajung să decidă o mare parte din comportamentul său în lumea reală.
Cuștile din oțel ștanțate sunt implicite în rulmenții mici cu caneluri adânci: ieftine, rigide și nituite împreună din două jumătăți. Cuștile din nailon funcționează mai silențios și nu pot rugini, motiv pentru care domină rulmenții cu zgomot redus, cu compromisul unui plafon de temperatură în jur de 120 °C. Alama apare în rulmenți mai mari sau speciali, unde rezistența și rezistența la căldură contează împreună.
Inelele și bilele se întâlnesc în grupuri egale. Grupul de dimensiune a bilei este selectat în funcție de canalele măsurate, astfel încât rulmentul asamblat să aterizeze în interiorul jocului său interior proiectat - mișcarea liberă mică între inele care se micșorează pe măsură ce rulmentul este montat și se încălzește. Distanța standard (C0) se potrivește majorității aplicațiilor; un joc C3 mai mare este specificat atunci când inelul interior este fierbinte sau se potrivește strâns pe arbore. Bilele sunt încărcate în spațiul dintre inelele deplasate, distanțate uniform, iar buzunarele cuștii sunt fixate sau nituite în jurul lor înainte ca rulmentul asamblat să treacă prin spălarea finală - deoarece reziduurile de măcinare rămase în interior sunt o sursă de zgomot pe care nicio etanșare nu o poate îndepărta.
Unsoarea umple aproximativ un sfert până la o treime din spațiul interior liber. Prea puțin și rulmentul se îndreaptă spre contactul cu metalul cu viteză; prea mult și agitarea crește temperatura și zgomotul. Pentru cumpărători, specificația grăsimii merită confirmată în mod explicit, deoarece stabilește limita de viteză, comportamentul la temperatură scăzută și durata de viață fără întreținere a produsului finit.
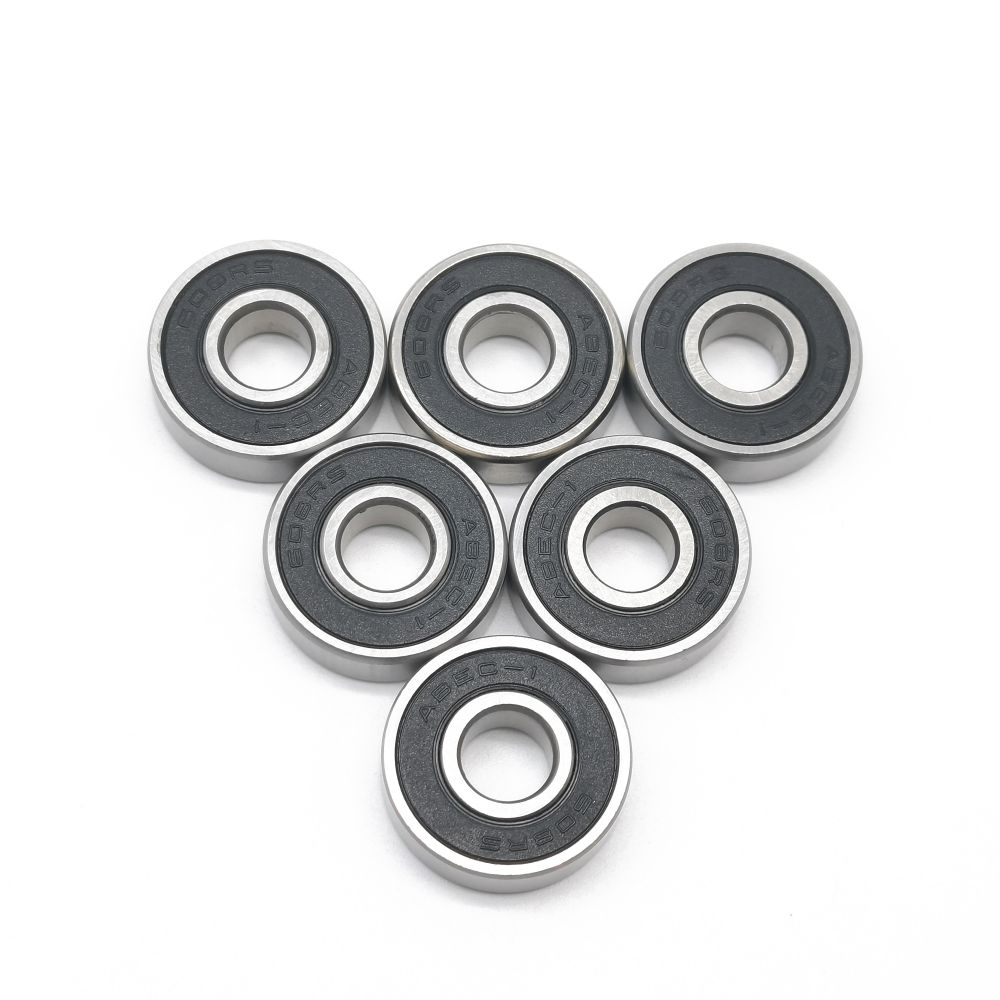
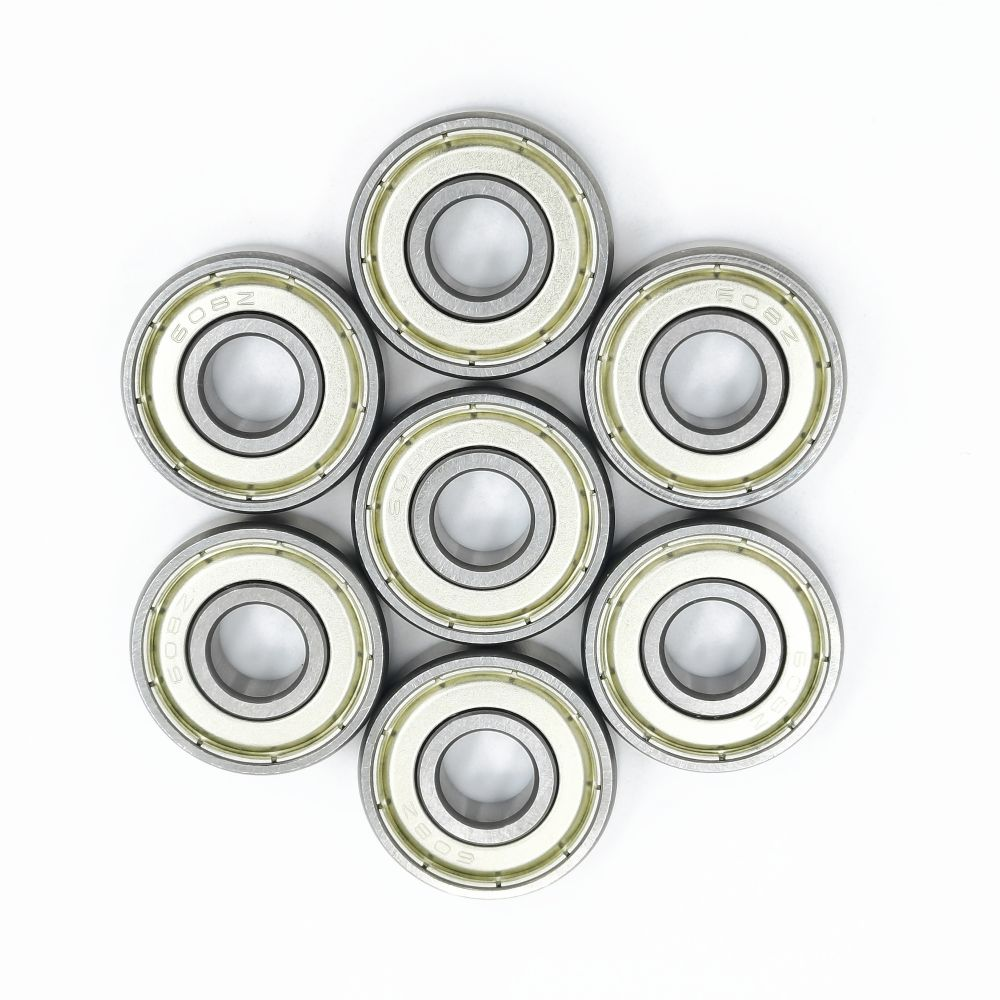
ZZ înseamnă două scuturi metalice: fără contact, rezistență minimă, eficientă împotriva prafului grosier, moderată împotriva apei. 2RS înseamnă două garnituri de cauciuc, de obicei NBR, în contact ușor cu inelul interior: mult mai bine împotriva prafului fin și a umezelii, cuplu de funcționare ușor mai mare și un plafon practic de temperatură în jur de 110 °C. Alegerea potrivită este cea a mediului – condițiile uscate, rapide și curate sunt înclinate spre ZZ; Echipamentul umed, prăfuit sau spălat se înclină spre 2RS.
Rezultatul clasic al acestui proces 608ZZ Rulment cu bile adânci sigilat cu fier dublu Rulment din oțel cromat de 8 x 22 x 7 mm cu scuturi metalice duble — cea mai comună dimensiune mică în motoare, unelte și feronerie. Vedeți specificațiile produsuluiÎnainte de ambalare, calitățile cu zgomot redus trec testul de vibrații 100%, în timp ce calitățile standard sunt verificate prin eșantionare. Fiecare rulment primește o peliculă de ulei antirugină și un pachet sigilat. Conservarea face parte din fabricație, nu o idee ulterioară: un rulment perfect din punct de vedere dimensional care ruginește într-un depozit umed înainte de instalare este încă considerat ca o livrare defectă.
Unii rulmenți sunt proiectați pentru a fi liniștiți și prietenoși cu suprafața, mai degrabă decât maxim duri, iar acest lucru se realizează printr-un al doilea proces de turnare care înfășoară inelul exterior în plastic sau poliuretan.
Rulmentul de bază - în mod obișnuit o dimensiune din seria 608, 626 sau 6000 - este spălat și montat într-un miez de matriță. Plasticul topit sau poliuretanul termoplastic este injectat în jurul inelului exterior, se leagă de acesta pe măsură ce se răcește și iese cu profilul de lucru format în aceeași etapă: o banda de rulare plată pentru role, o canelură în V sau în U pentru șine de alunecare, în culori precum alb, negru, portocaliu și verde pe care clienții le folosesc pentru a-și păstra liniile de produse identificabile dintr-o privire.
Acoperirea modifică comportamentul întregii roți. Straturile de plastic și PU atenuează zgomotul metalic pe care oțelul dur îl transmite în cadrele mobilei, ușile glisante, ferestrele și structurile transportoare; ele protejează suprafețele împotriva zgârieturilor și uzurii rolelor rulmentului; iar poliuretanul adaugă aderență plus absorbție de șoc pentru cărucior și roțile de transport, de obicei specificate în banda de duritate 85-95 Shore A. În mobilier, produse pentru copii și feronerie pentru casă, stratul acoperit este adesea diferența dintre un produs care se simte ieftin și unul care se simte terminat.
Riscul ingineresc este aderența. O acoperire prost lipită se poate delamina după săptămâni de laminare și, deși eșecul pare a fi o problemă de acoperire, cauza principală este de obicei pregătirea suprafeței, chimia lipirii sau proiectarea matriței. Producătorii de încredere tratează acoperirea ca pe un proces cu propriile sale inspecții - teste de tragere pe probe, programe de întreținere a matriței și verificări de duritate pe stratul întărit - mai degrabă decât ca o simplă operațiune de scufundare.
Exemplu de rulment acoperit PU608267 Rulment cu bile adânci acoperit cu PU Un rulment de bază 608 cu un strat de poliuretan turnat pentru rulare silențioasă și protecție a suprafeței în role și sisteme de alunecare. Vedeți specificațiile produsuluiO fabrică de încredere testează de trei ori: pe oțelul primit, la etapele critice de prelucrare și pe rulmenți finiți. Îndepărtarea oricăruia dintre cele trei straturi pentru a economisi costuri se afișează în cele din urmă ca plângeri de zgomot, durata de viață scurtă sau întoarcerea câmpului.
Zgomotul merită o atenție specială, deoarece este cea mai comună plângere de calitate a produselor finite și este decisă de combinații de factori - calitatea bilei, finisarea pistei de rulare, curățenia și grăsimea - mai degrabă decât de orice măsurătoare unică. Evaluarea 100% a producției cu zgomot redus este ceea ce separă un rulment care zumzăie de unul care smiorcă, iar tehnicile din spatele lui formează o disciplină proprie; acest articol pe modul în care fabricile controlează zgomotul și vibrațiile rulmenților adânci cu bile le acoperă în detaliu.
Trasabilitatea lotului închide bucla. Fiecare lot de producție se leagă înainte de la numărul de căldură din oțel și înapoi de la lista de ambalare, astfel încât atunci când un client raportează o problemă la luni de la livrare, fabrica poate izola loturile afectate în loc să ghicească. Această capacitate rămâne invizibilă până în ziua în care este nevoie - și în acea zi decide dacă o cerere este soluționată în zile sau dacă este discutată luni de zile.
Două oferte pentru aceeași dimensiune 608 pot diferi cu o treime, iar ambii furnizori pot fi complet sinceri. Diferența se ascunde aproape întotdeauna în cinci locuri, așa că obiceiul practic este de a le menționa pe fiecare în scris înainte de a compara prețurile.
Fiecare linie neverificată reprezintă un risc de achiziție documentat. Oțelul subspecificat se transformă în plângeri de zgomot la motoarele finite; lipsa gradării vibrațiilor se transformă în retururi de la produsele de vânzare cu amănuntul; etanșarea greșită se transformă în spălare cu grăsime în echipamentul umed. Niciunul dintre aceste riscuri nu apare pe o listă de prețuri, tocmai de aceea aparțin, în schimb, în confirmarea comenzii.
Un exercițiu util este de a adresa fiecărui furnizor aceleași trei întrebări - ce oțel, ce duritate, ce grad de vibrație - și de a solicita rapoartele care susțin răspunsurile. Furnizorii care testează în mod regulat răspund cu documente în câteva ore; furnizorii care se bazează pe pretenții răspund cu adjective. Viteza și substanța acestui răspuns vă spun mai multe despre fabrică decât orice pagină de catalog.
Dimensiunile standard ale catalogului acoperă majoritatea aplicațiilor, dar comenzile cu cea mai mare valoare încep adesea cu un desen al clientului care nu se potrivește niciun catalog - și aici devine vizibilă adâncimea procesului unei fabrici.
Lucrările non-standard urmează un traseu fix: examinarea desenului sau a probei, confirmarea fezabilității asupra materialului și a toleranței, pregătirea sculelor, producția de mostre, aprobarea, apoi fabricarea în loturi cu același sistem de inspecție ca și piesele standard. Cererile tipice includ inele interioare extinse pe una sau ambele părți pentru aranjamente speciale de montare, versiuni cu două rânduri de dimensiuni mici, lățimi speciale și rulmenți acoperiți cu profile sau culori personalizate.
Decizia de personalizare este în mare parte economică. Dacă un rulment standard poate fi adaptat cu un distanțier sau o modificare minoră a designului, acea rută este de obicei mai ieftină și mai rapidă. Dacă arhitectura mașinii depinde de piesa specială - așa cum se întâmplă adesea în cazul motoarelor, sistemelor de glisare și echipamentelor de transport - atunci o sursă nestandard dovedită bate reproiectarea produsului în jurul dimensiunii de catalog. Gama de piese cu inel extins, dimensiuni speciale și șlefuite de precizie disponibilă ca rulmenți de precizie personalizați non-standard arată cât de largă se desfășoară în practică acea categorie.
Cele mai multe sunt fabricate din oțel cromat cu conținut ridicat de carbon, grad AISI 52100 (vândut și ca 100Cr6, SUJ2 sau GCr15), tratat termic la 60-64 HRC. Mediile corozive folosesc inoxidabil AISI 440C pentru duritate cu rezistență la rugină sau AISI 304 când rezistența maximă la coroziune contează mai mult decât capacitatea de încărcare. Oțelul carbon apare în principal în produsele ușoare, cu costuri reduse.
Bilele sunt captate la rece din sârmă cu o cusătură fulgeră, fulgerate netede, tratate termic, apoi măcinate și lipite între plăcile canelate. Deoarece bilele se rotesc liber și aleatoriu în acele caneluri, fiecare punct al suprafeței se întâlnește în mod egal cu abrazivul, iar punctele înalte se uzează până când sfera ajunge la medie. Rezultatul este notat: gradul 100 permite aproximativ 2,5 microni de abatere, gradul 10 permite 0,25.
Mai mare înseamnă mai precis, nu universal mai bun. Clasele ABEC (sau ISO P) definesc numai toleranțele dimensionale și de rulare – nu calitatea oțelului, zgomotul, etanșările sau lubrifierea. Majoritatea motoarelor, pompelor și aparatelor funcționează corect pe P0/ABEC 1; a plăti pentru P5 sau mai mult are sens în principal pentru axuri de mare viteză sau de precizie. Potriviți clasa cu aplicația și puneți-o în scris pe comandă.
ZZ folosește două scuturi metalice fără contact: rezistență redusă, bună împotriva prafului grosier, protecție modestă împotriva apei. 2RS folosește două garnituri de contact din cauciuc care ating inelul interior: mult mai bine împotriva prafului fin și a umezelii, cuplu ușor mai mare și un plafon practic de temperatură în jur de 110 °C. Mediile uscate, rapide, curate se potrivesc ZZ; mediile umede sau cu praf se potrivesc 2RS.
Învelișul, turnat în jurul inelului exterior, atenuează zgomotul, protejează suprafețele împotriva rulmentului și - cu PU - adaugă aderență și absorbție a șocurilor pentru cărucioare și transportoare. Profilele precum canelurile în V, canelurile în U și benzile de rulare plate sunt formate direct în matriță, iar culorile ajută la identificarea liniilor de produse. Calitatea acoperirii depinde în principal de aderență, motiv pentru care testul de tragere a probei contează.
Da. Fabricile cu capacitate non-standard realizează în mod obișnuit inele interioare extinse, lățimi speciale, versiuni cu două rânduri și modele acoperite sau canelate din desene sau mostre ale clienților. Traseul este revizuirea desenului, fezabilitate și instrumente, aprobarea eșantioanelor, apoi producția de lot - așa că întrebările practice pe care trebuie să le adresați unui furnizor se referă la timpul de livrare al mostrei și inspecția aplicată lotului personalizat.


Produse
Contactaţi-ne
Site mobil
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved